Při přidělování finančních prostředků na deskový a rámový kalolis by rozpočet měl zohledňovat celkové náklady na vlastnictví, nejen počáteční náklady. Zařízení, které stojí o 15 až 20 procent více než tržní cena, má často lepší hodnotu po celou dobu životnosti, protože desky vydrží déle, spotřebují méně energie a vyžadují méně údržby. Vyjednávejte platební podmínky, které jsou založeny na výkonu, a konečné platby neuvolňujte, dokud nebudou během uvedení do provozu splněny určité cíle týkající se výstupu a čistoty koláče. Stanovte jasné ceny filtračních tkanin, těsnění a hydraulických dílů jako dodatečných dílů, abyste se v budoucnu vyhnuli nepříjemným šokům. Záruka by měla trvat 18 až 24 měsíců a měla by se vztahovat jak na výrobní vady, tak na výkon aplikace.
Deskový a rámový kalolis: Jak optimalizovat konstrukční výpočty pro zvýšení produktivity
Deskový a rámový kalolis: Jak optimalizovat konstrukční výpočty pro zvýšení produktivity
Úvod
- Úvod
- Základy deskových a rámových filtračních lisů
- Klíčové výzvy a optimalizační cíle v konstrukčních výpočtech
- Strategie pro optimalizaci konstrukčních výpočtů pro zvýšení produktivity
- Případové studie a příklady odvětví
- Výběr správného dodavatele deskových a rámových kalolisů
- Závěr
- Nejčastější dotazy
- Spolupracujte se společností Jingjin a vytvořte optimalizovaná řešení filtrace
- Reference
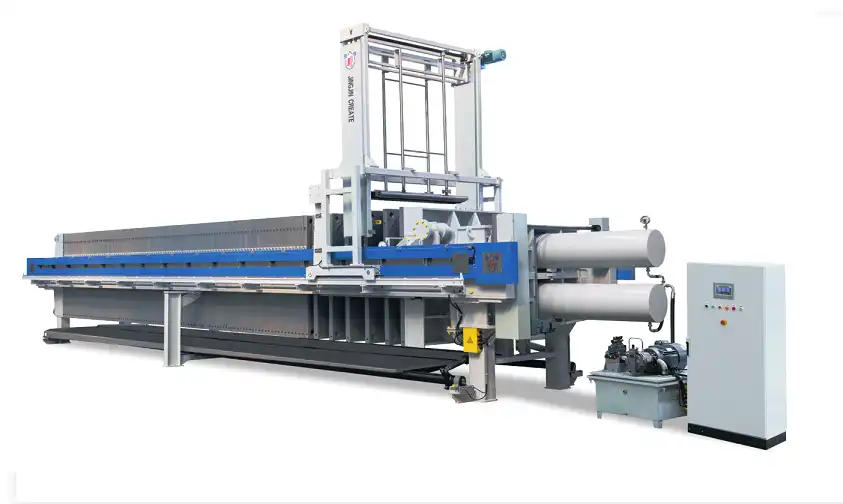
Abyste z deskového a rámového filtračního lisu vytěžili maximum , je třeba provést přesné konstrukční výpočty, které zohlední vlastnosti koláče, pracovní tlak, filtrační plochu a dobu cyklu. Tyto odhady mají přímý vliv na propustnost, spotřebu energie a četnost oprav. Se správnými měřeními dosáhne váš systém požadované úrovně suchosti koláče s co nejkratšími prostoji. Operátoři mohou ze separace pevných a kapalných látek vytěžit maximum tím, že pochopí, jak se šířka desky, viskozita suspenze a hydraulická přídržná síla vzájemně ovlivňují. Pokud konstrukční faktory odpovídají skutečným procesním podmínkám, je možné zvýšit produktivitu o 20 až 35 procent. Díky tomu se filtrace z úzkého hrdla stává konkurenční výhodou pro továrny, které zpracovávají velké množství suspenzí.
Úvod
Oddělování pevných látek od kapalin v průmyslu je stále jedním z nejdůležitějších a nejobtížnějších úkolů ve stavebnictví, těžebním průmyslu, čištění odpadních vod a chemické výrobě. Deskový a rámový filtrační lis je velmi dobrý v odstraňování vody, ale pouze tehdy, když použité údaje přesně odpovídají tomu, co je potřeba v reálném světě. Mnoho závodů má problémy s nízkou propustností, přílišnou údržbou a nedodržováním předpisů. Není to proto, že by technologie nebyla dostatečně dobrá; problém je v tom, že počáteční konstrukční faktory nezohledňovaly reálné procesní proměnné.
Tento článek je určen pro manažery nákupu, procesní inženýry a vedoucí provozů závodů, kteří potřebují zlepšit výkon filtrace, ale nevědí, jak na to. Optimalizace odhadů návrhu není jen technické cvičení; je to také obchodní požadavek, který snižuje náklady na likvidaci kalů až o 40 %, prodlužuje životnost zařízení a zajišťuje dodržování předpisů. Ať už kupujete nové nástroje nebo vylepšujete již zavedené systémy, informace v tomto článku vám pomohou činit chytrá rozhodnutí, která vám zajistí jasnou návratnost investice.
Základy deskových a rámových filtračních lisů
Základní provozní principy
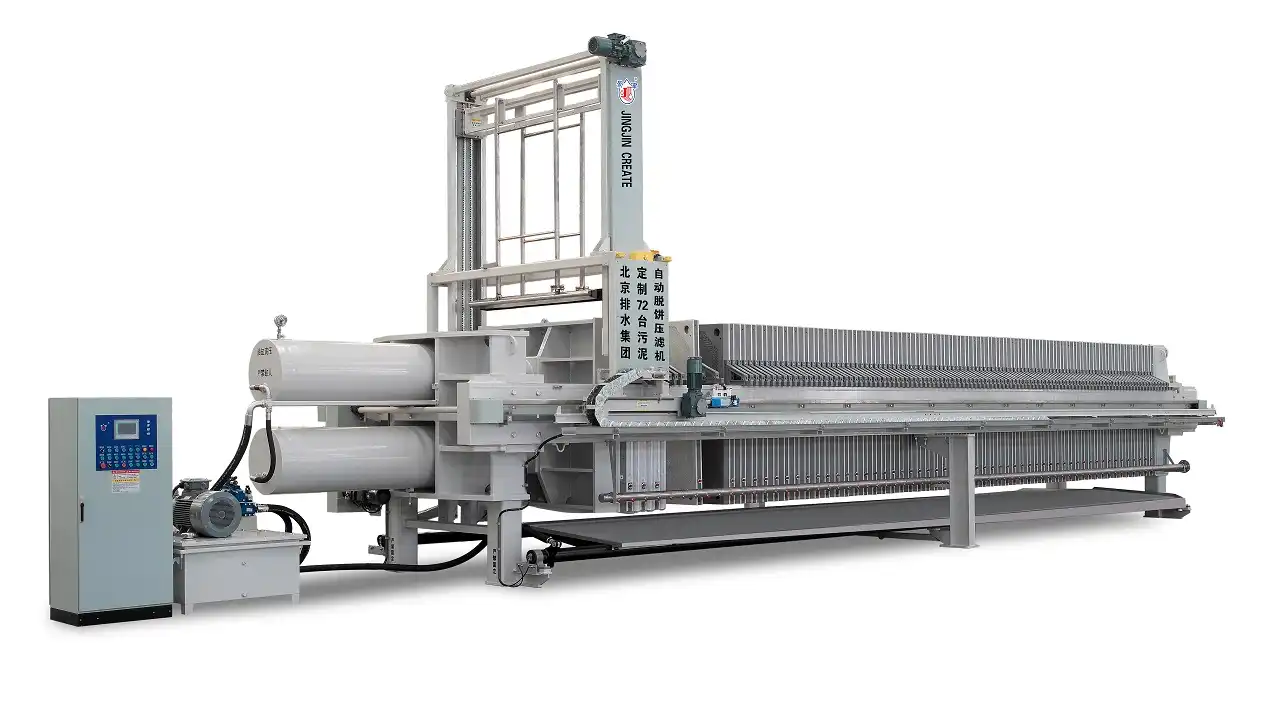
Konstrukce deskového a rámového kalolisu ukazuje systém tlakové filtrace, který pracuje v dávkách. Každá filtrační komora se skládá ze střídajících se plných desek a dutých rámů. Když podávací čerpadlo vstřikuje kal pod kontrolovaným tlakem (obvykle 100 až 225 psi), pevné látky se hromadí uvnitř rámů a čistá voda vytéká ze stroje drenážními trubkami. Tento systém pracuje pod tlakem a řeší problémy, které odstředivé separátory nedokážou, zejména při práci s částicemi menšími než 10 mikronů nebo při dosažení obsahu vlhkosti v koláči pod 35 %.
Výběr materiálu a trvanlivost
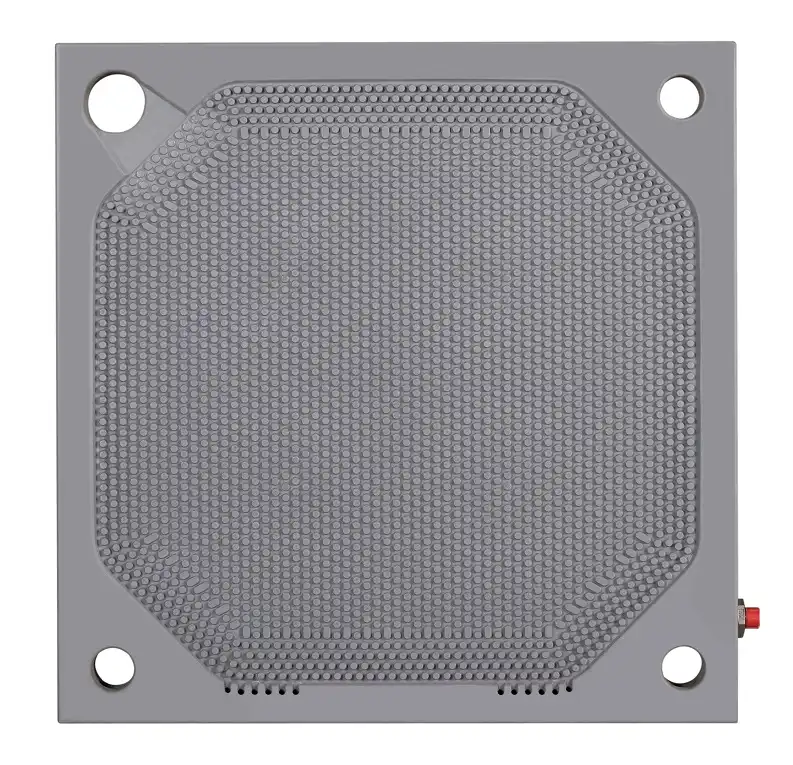
Místo tradiční litiny jsou moderní filtrační desky vyrobeny z polypropylenu (PP) lisovaného za vysokého tlaku, který nerezaví při pH od 1 do 14. Tato volba materiálu prodlužuje životnost o tři až pět let v náročných chemických podmínkách, kde kovové desky rychle rezaví. Až do 100 °C zvládne polypropylen vyztužený skelnými vlákny (RPP) vysoké teploty a zachová si svůj tvar, zatímco běžný polypropylen by změkl. Nižší hmotnost – přibližně o 75 % lehčí než ocelové ekvivalenty – snižuje potřebu hydraulické energie a usnadňuje používání automatických systémů posunu desek.
Výhody oproti alternativním technologiím
Standardní konstrukce deskového a rámového filtračního lisu lépe pracuje s ultrajemnými filtračními médii, jako je filtrační papír, než lisy se zapuštěnou komorou nebo membránové lisy. Moderní zapuštěné konstrukce kombinují desky a rámy do jedné jednotky, což zrychluje dobu cyklu. Modulární metoda deskového a rámového filtru však funguje nejlépe, když variabilita procesu vyžaduje časté výměny médií. Tato technologie umožňuje dosáhnout čistoty filtrátu pod 50 NTU a suchosti filtračního koláče nad 65 % obsahu pevných látek. To jsou standardy, které přímo snižují náklady na přepravu a likvidaci průmyslových kalů.
Klíčové výzvy a optimalizační cíle v konstrukčních výpočtech
Běžná úskalí návrhu
Podcenění filtrační plochy je stále nejčastější chybou, ke které dochází, když lidé dělají příliš mnoho pozitivních předpokladů o vlastnostech suspenze. Pokud skutečná koncentrace pevných látek nebo distribuce velikosti částic neodpovídá plánované, doby cyklu se výrazně prodlužují a výkon klesá o 30 až 50 procent. Ignorování změn teploty způsobuje ohýbání běžných PP desek, což způsobuje předčasné selhání těsnění a únik stříkající vody mezi komorami. Lidé často dělají chybu, když volí hydraulickou upínací sílu, aniž by mysleli na nejvyšší pracovní tlak. To oslabuje těsnění a umožňuje pevným látkám dostat se kolem filtračních zón.
Kritické metriky výkonu
Při rozhodování, zda je návrh dostatečně dobrý, by se týmy pro zadávání zakázek měly zaměřit na čtyři hlavní znaky. Doba cyklu zahrnuje fáze plnění, lisování, odvodňování a uvolňování koláče. V závislosti na koncentraci pevných látek optimalizované systémy dokončí cykly za 90 až 180 minut. Aby se zabránilo zaseknutí, musí rychlost výstupu odpovídat propustnosti, která se měří v metrech krychlových odbavených za hodinu. Náklady na odstranění přímo souvisejí s tím, jak suchý je koláč – 5% pokles obsahu vlhkosti může snížit náklady na dopravu o 15–20 %. Energetická účinnost, která se měří v kilowatthodinách na filtrovaný metr krychlový, ukazuje, jak snížit provozní náklady řízením tlaku a zajištěním lepšího provozu čerpadel.
Dopad na provozní spolehlivost
Desky, u kterých se nepředpokládá, že vydrží tak dlouho, jak by měly, vyžadují neplánovanou opravu, což narušuje výrobní plány a snižuje zisky. Když se ucpou rozvodné potrubí krmiva, koláče se netvoří rovnoměrně. To vytváří nerovnoměrný tlak, který ohýbá desky a trhá filtrační tkaniny dříve, než by měl. Tyto problémy vedou k vyšším nákladům na spotřební materiál a kratší provozuschopnosti systému. Těmto problémům se lze vyhnout použitím přesných konstrukčních odhadů, které zahrnují bezpečné úrovně odolnosti proti oděru, chemické kompatibility a tepelných cyklů založených na specifických podmínkách na místě namísto obecných laboratorních dat.
Strategie pro optimalizaci konstrukčních výpočtů pro zvýšení produktivity
Strukturální analýza a výběr materiálu
Správná volba tloušťky desky vytváří rovnováhu mezi mechanickou pevností a účinností filtrace. Silnější desky (50–60 mm) sice zvládnou vyšší uzavírací tlaky a nedeformují se při vysokých teplotách, ale také omezují počet komor, které se vejdou do dané délky rámu, což snižuje celkovou plochu filtru. Aby desky zůstaly ploché v rozsahu ±0.5 mm, musí inženýři pomocí metody konečných prvků zjistit, jak moc se ohýbají při nejvyšším hydraulickém zatížení. Můžete si vybrat materiály, které jsou více než jen odolné vůči korozi. Například abrazivní suspenze s oxidem křemičitým nebo minerální koncentráty potřebují na drenážních plochách odolné vrstvy proti opotřebení, aby se zabránilo ucpávání kanálů, což časem snižuje propustnost.
Optimalizace dimenzí pro maximální propustnost
Při určování filtrační plochy byste měli používat skutečné rychlosti plnění materiálu namísto teoretických. V oboru je standardem přidávat k laboratorním testům filtrovatelnosti bezpečnostní faktor 1.5, aby se zohlednily změny viskozity a teploty. Objem komory musí být dostatečně velký, aby se do něj vešla očekávaná tloušťka koláče, a zároveň aby zůstal dostatek prostoru pro jeho naplnění. Komory, které nejsou dostatečně plné, zanechávají mezery, které dehydrataci méně rovnoměrně ztěžují. Nejlepší počet desek představuje kombinaci kapitálových investic a volnosti provozu. Modulární konstrukce, které umožňují přidat o 20–30 % více desek pro zvýšení kapacity, nabízejí nákladově efektivní způsoby růstu s rostoucí produkcí.
Úvahy o hydraulickém systému
Produktivita i spotřeba energie jsou přímo ovlivněny provozním tlakem. Vyšší tlaky urychlují proces odvodňování, ale také způsobují rychlejší opotřebení membrán a vyžadují větší hydraulický výkon. Měly by se provést pilotní testy, aby se zjistil bod, ve kterém má zvyšování tlaku stále menší vliv na sušení koláče. Automatické profily náběhu v systémech regulace tlaku zabraňují poškození tkaniny během prvních fází tvorby koláče a pomáhají jí co nejvíce slepit se během závěrečných fází sušení. Pokud mají hydraulické písty správnou velikost, udržují upínací sílu stejnou v celém svazku desek. Tím se zabrání netěsnosti z okrajů, což snižuje kvalitu filtrátu a ztěžuje čištění.
Filtrační média a povrchové inženýrství
Při výběru správné filtrační tkaniny se nejprve poraďte s výrobci deskových a rámových kalolisů a zvažte, jak dobře zadržuje částice, oproti tomu, jak dobře je propouští a jak je uvolňuje. Monofilní polypropylenové tkaniny jsou skvělé pro odstraňování lepkavých kalů z koláčů, zatímco vícefilní polyesterové tkaniny jsou vhodnější pro malé chemické použití. Tvar povrchu desky má velký vliv na to, jak dobře se čistí. CNC frézované drenážní potrubí s hloubkou 3–5 mm udržuje stabilní průtok i při tvorbě malých usazenin. Některé pokročilejší modely mají texturované povrchy, které usnadňují vypadávání koláčů během automatických procesů vyprazdňování bez jakékoli pomoci osoby nebo vysokotlakého mytí.
Nejúčinnějším způsobem, jak vylepšit fungování současných systémů, je přidání automatizace. Programovatelné logické automaty (PLC) regulují podávací čerpadla, hydraulické systémy a zařízení pro posun desek, aby se zabránilo chybám způsobeným lidmi a doby cyklu byly stabilnější. Monitorování viskozity a průtoku filtrátu v reálném čase umožňuje adaptivním řídicím algoritmům měnit tlak a dobu cyklu na základě vlastností suspenze. Automatizované systémy praní tkanin, které odstraňují pevné látky dříve, než znečistí látku, mohou prodloužit životnost médií až o šest měsíců. Ve srovnání s lidským provozem tyto technologie obvykle zvyšují produktivitu o 15 až 25 procent a zároveň snižují množství práce, kterou je třeba vykonat, o dvě třetiny.
Případové studie a příklady odvětví
Úspěch čištění komunálních odpadních vod
Regionální kanalizační společnost, která denně zpracovává 12 milionů galonů odpadní vody, měla problémy s kalem o průměrném obsahu vlhkosti 78 %, což vedlo k vysokým nákladům na odvoz a poplatky za skládkování. Po opětovném prozkoumání konstrukčních parametrů jsme zjistili, že jejich současný systém fungoval pouze na 60 % své nejlepší filtrační plochy. Modernizace na o 20 % větší svazek desek a dodatečná montáž vysoce účinných PP desek s lepším odvodněním snížila vlhkost na 68 % a zároveň zvýšila propustnost o 28 %. Úspora na nákladech na skládkování činila každý rok více než 340 000 dolarů a peníze se vrátily za 18 měsíců. Čistírna také získala více času na dodržování pravidel pro biopevné látky, která se zpřísňují.
Zvýšení efektivity chemické výroby
Dlouhé filtrační cykly o délce více než čtyři hodiny ztěžovaly výrobcům pigmentů na zakázku výrobu dostatečného množství pigmentů. To omezovalo počet šarží, které mohli vyrobit, a jejich schopnost vydělávat peníze. Analýza ukázala, že běžné PP desky dodávané s původními nástroji nedosáhly pracovní teploty 95 °C, což způsobovalo jejich deformaci a nerovnoměrnou tloušťku koláče. Použití RPP desek vyztužených skelnými vlákny se speciální konstrukcí těsnění zvýšilo stabilitu struktury. Automatické zvyšování tlaku zároveň snížilo zaslepení tkaniny. Tyto změny zkrátily dobu cyklu na 135 minut, což umožnilo vyrobit jednu šarži navíc v každé směně a přineslo dalších 280 000 dolarů ročně.
Aby bylo dosaženo těchto výsledků, musí týmy pro zadávání zakázek, procesní experti a prodejci zařízení spolupracovat. Některé věci, které mají všechny úspěšné projekty společné: úplný popis suspenze, který zahrnuje testování distribuce velikosti částic a stlačitelnosti; dokumentace realistických provozních podmínek, která zahrnuje teplotní rozsahy a změny pH; a ochota vynaložit peníze na ověření v pilotním měřítku před plným nasazením. Dlouhodobí dodavatelé, kteří nabízejí kompletní podporu při návrhu systému, včetně modelování proudění a optimalizace zásob náhradních dílů, jsou cennější než levní dodavatelé, kteří nemají znalosti aplikace.
Výběr správného dodavatele deskových a rámových kalolisů
Kritéria hodnocení pro zadávání veřejných zakázek B2B
Certifikace prokazují standard výroby a technické dovednosti společnosti. Certifikace ISO 9001 zajišťuje, že výrobní metody jsou vždy stejné, a schválení specifická pro dané odvětví, jako je NSF/ANSI 61 pro použití s pitnou vodou, zajišťují bezpečnost materiálů. Možnosti přizpůsobení odlišují dobré prodejce od skvělých partnerů. Možnost měnit velikosti desek, odvodňovací vzorce a hydraulické specifikace vám umožňuje dosáhnout přesného přizpůsobení, které potřebujete pro svůj proces. Dodací lhůty ovlivňují projektové plány. Dodací lhůty lze zkrátit ze 16 až 20 týdnů na 8 až 10 týdnů, pokud prodejci uchovávají velké množství produktu a skladují ho ve Spojených státech.
Poprodejní podpora zahrnuje technickou pomoc, dostupnost náhradních dílů a záruky výkonu.
Technická pomoc, dostupnost náhradních dílů a záruky na výkon jsou součástí poprodejní podpory. Spolehliví dodavatelé nabízejí záruky na výkon filtrace, které stanoví potřebnou úroveň suchého koláče a propustnosti za určitých provozních podmínek. V případě potřeby výměny dílů lze díky komplexním plánům náhradních dílů, které jsou dodávány do 24 až 48 hodin, předejít dlouhým prostojům. Školicí služby, které zajistí, že váš provozní tým bude vědět, jak provádět pravidelné opravy, vám pomohou vytěžit z vašich nástrojů a vašich peněz maximum.
Nejlepší postupy pro zadávání veřejných zakázek
Závěr
Pokud vylepšíte konstrukční vzorce pro váš systém deskových a rámových kalolisů, stane se z drahého, ale nezbytného výdaje strategický nástroj, který snižuje náklady, zvyšuje shodu s předpisy a zvyšuje flexibilitu provozu. Při důsledném používání vedou popsané strategie – přesný výběr materiálu, optimalizace rozměrů, vylepšení hydraulického systému a integrace automatizace – k měřenému zvýšení výkonu. Abyste byli úspěšní, musíte překročit obecné požadavky a směřovat k řešením, která jsou speciálně navržena tak, aby vyhovovala vašemu procesu. Když spolupracujete se zkušenými poskytovateli, kteří nabízejí odbornou podporu, osvědčené technologie a služby po celou dobu životního cyklu, můžete si být jisti, že vaše investice dosáhne svého plného potenciálu a zároveň minimalizuje technická a obchodní rizika v dnešním náročném průmyslovém prostředí.
Nejčastější dotazy
Q1: Jak často by se měly filtrační desky vyměňovat?
Filtrační desky z PP obvykle vydrží za normálních podmínek pět až sedm let, pokud se o ně dobře pečuje, ale to záleží na tom, jak se používají. Agresivní chemikálie, drsné kaly a změny teploty urychlují opotřebení. Pravidelnou kontrolou desek, zda nemají praskliny, opotřebení povrchu a poškození spojivového povrchu, můžete odhalit ty, které je třeba vyměnit, dříve, než selžou. Udržování 10–15 % desek na skladě zabrání zastavení výroby, když je třeba vyměnit jednu nebo více desek.
Q2: Jaké faktory určují dobu filtračního cyklu?
Délku cyklu ovlivňuje pět hlavních faktorů: procento pevných látek v suspenzi, schopnost částic být stlačeny, pracovní tlak, filtrační plocha a požadovaná tloušťka koláče. Doba lisování je delší, pokud je více hrudek (8–12 % oproti 3–5 %). Ve srovnání s tvrdými minerálními suspenzemi vyžadují stlačitelné kaly, jako jsou pevné látky z biologických odpadních vod, nižší tlaky a delší fáze sušení. Realistické plány produkce se stanoví optimalizací těchto faktorů prostřednictvím pilotních testů.
Q3: Mohou deskové a rámové filtrační lisy zvládnout zakázkové aplikace?
Modulární konstrukce deskového a rámového kalolisového lisu usnadňuje provádění mnoha změn, jako je použití různých materiálů desek, odvodňovacích vzorů, úrovní komor a filtračních médií, které jsou vyrobeny pro daný účel. Pro farmaceutické použití musí být konstrukce čisté a schopné zvládnout CIP, zatímco doly potřebují odolné budovy a elektrické systémy, které nemohou explodovat. Důvěryhodní výrobci spolupracují se zákazníky na vytváření řešení, která splňují výkonnostní a regulační potřeby jejich podnikání.
Spolupracujte se společností Jingjin a vytvořte optimalizovaná řešení filtrace
Dosažení optimálního odvodňovacího výkonu vyžaduje více než jen vybavení – vyžaduje partnera s hlubokými znalostmi aplikací a osvědčenou technologií. Společnost Jingjin Equipment Inc. pomáhá zákazníkům ve 123 zemích již od roku 1988. Vlastní více než 136 patentů a dokáže vyrobit velké množství produktů, takže dokáže vyrobit deskové a rámové kalolisové systémy, které jsou speciálně navrženy tak, aby splňovaly vaše potřeby. Před uvedením návrhu do výroby provede náš technický tým kompletní analýzu kalu a zkušební testy, aby se ujistil, že naměřené hodnoty jsou správné. Tím je zajištěno, že váš systém od samého začátku splňuje cíle v oblasti propustnosti a suchosti koláče.
Pokud potřebujete materiály, které nerezaví při vystavení agresivním chemikáliím, materiály, které odolávají vysokým teplotám pro průmyslové procesy, nebo kompletní řešení na klíč s automatizací a řízením, Jingjin má kompletní produktový ekosystém a globální servisní síť, které si manažeři nákupu cení. Napište e-mail našemu týmu aplikačních inženýrů na adresu [email protected] a proberte s námi své potřeby v oblasti filtrace. Získejte kompletní cenovou nabídku od známého výrobce deskových a rámových kalolisů.
Reference
1. Svarovsky, L. (2000). Separace pevných látek a kapalin, 4. vydání. Butterworth-Heinemann.
2. Rushton, A., Ward, AS a Holdich, RG (1996). Technologie filtrace a separace pevných látek a kapalin. Wiley-VCH.
3. Cheremisinoff, NP (1998). Filtrace kapalin, 2. vydání. Butterworth-Heinemann.
4. Tiller, FM a Yeh, CS (1987). „Úloha pórovitosti ve filtraci: XII. Filtrace se sedimentací.“ AIChE Journal, 33(8), 1241–1256.
5. Tarleton, ES a Wakeman, RJ (2007). Separace pevných látek a kapalin: Výběr zařízení a návrh procesu. Elsevier Advanced Technology.
6. Wakeman, RJ a Tarleton, ES (2005). Separace pevných látek a kapalin: Principy průmyslové filtrace. Elsevier Science.
jingjin
Společnost Jingjin, založená v roce 1988, se specializuje na filtrační lisy a řešení pro separaci kapalin a pevných látek a působí ve více než 130 zemích světa. Je lídrem v čínském průmyslu filtračních lisů.
Získejte průvodce kalolisem
Zadejte svůj e-mail pro technickou pomoc s kalolisem.


Doporučený blog

Proč brazilské potravinářské závody dovážejí vícekotoučové šnekové lisy z Číny?

Co je membránový deskový filtrační lis a jak funguje? Kompletní průvodce


Vysvětlení velikosti ok a specifikací tkaniny filtračního lisu

Porovnání polypropylenových a nerezových desek filtračních lisů: Která je lepší?

Průvodce čínskými filtračními lisy pro globální dodavatele EPC

Čínské šnekové odvodňovací stroje pro asijské infrastrukturní projekty

